Tốc độ chiết rót phụ thuộc vào sự phối hợp giữa đặc tính sản phẩm, khả năng cấp liệu, cơ cấu định lượng và nhịp vận hành của toàn dây chuyền. Khi tăng tốc thiếu kiểm soát, sẽ gặp tình trạng tạo bọt, tràn sản phẩm, sai lệch lượng chiết hoặc chết máy thường xuyên.
Để cải thiện năng suất bền vững, cần xác định công đoạn đang giới hạn sản lượng và lựa chọn giải pháp phù hợp. Dưới đây là 10 cách tăng tốc độ chiết rót có thể xem xét tùy theo cấu hình thiết bị và điều kiện sản xuất.
1. Lựa chọn công nghệ chiết phù hợp với sản phẩm
Mỗi sản phẩm có độ nhớt, khả năng tạo bọt, kích thước hạt và yêu cầu chất lượng khác nhau. Lựa chọn công nghệ chiết phù hợp giúp sản phẩm được đưa vào chai, lọ ổn định, giảm thời gian chờ và kiểm soát lượng chiết tốt hơn.
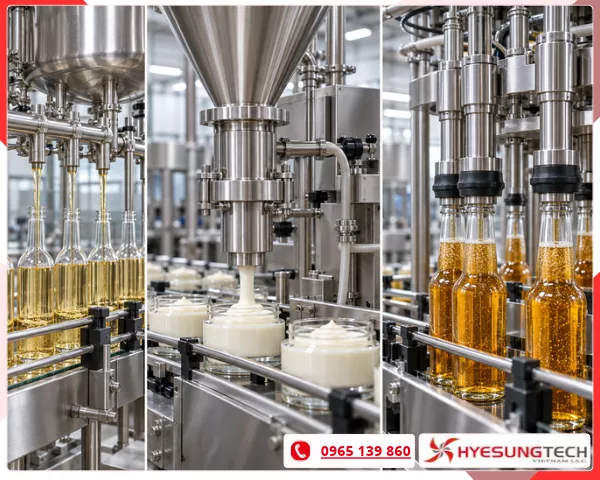
Với chất lỏng dễ chảy, có thể xem xét chiết trọng lực hoặc hệ thống sử dụng lưu lượng kế phù hợp. Sản phẩm dạng kem, sốt hoặc có độ nhớt cao thường cần cơ cấu cấp liệu và định lượng như piston hoặc bơm thể tích được thiết kế cho đặc tính nguyên liệu. Trong khi đó, đồ uống có gas thường sử dụng chiết đối áp để hạn chế CO₂ thoát ra trong quá trình chiết.
Lựa chọn cũng cần xét đến loại chai và mục tiêu định lượng. Chẳng hạn, máy chiết chân không theo mức có thể tạo chiều cao chất lỏng đồng đều giữa các chai, nhưng mức đầy đồng đều chưa chắc tương ứng với thể tích bằng nhau nếu dung tích thực của chai khác nhau. Vì vậy, doanh nghiệp nên chạy thử bằng sản phẩm và bao bì thực tế để xác nhận đồng thời tốc độ, độ chính xác và chất lượng sau chiết.
2. Ổn định nguồn cấp sản phẩm đến máy chiết
Máy chiết khó duy trì năng suất cao nếu nguồn cấp sản phẩm liên tục dao động. Mức bồn thay đổi, bơm cấp thiếu lưu lượng hoặc đường ống có sức cản lớn đều có thể làm kéo dài thời gian nạp và gây khác biệt giữa các chu kỳ.
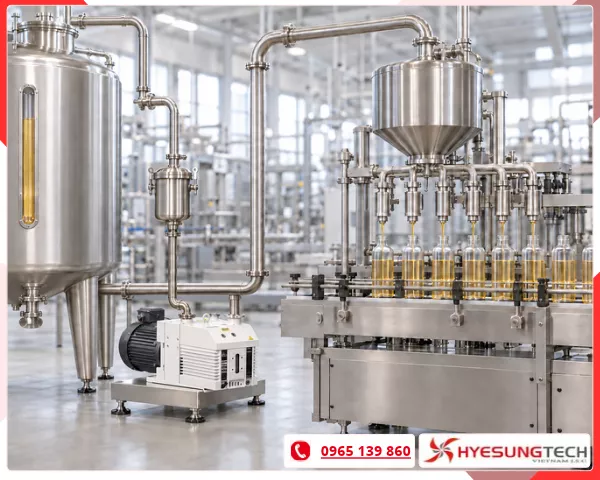
Đối với hệ thống chiết trọng lực, mức chất lỏng trong bồn ảnh hưởng đến cột áp cấp cho đầu chiết. Còn hệ thống định lượng bằng piston hoặc bơm thể tích, khả năng nạp đầy buồng định lượng cần được bảo đảm khi tăng nhịp máy.
Các hạng mục cần kiểm tra gồm:
- Năng lực bơm cấp liệu khi tất cả đầu chiết cùng hoạt động.
- Mức sản phẩm và cơ chế điều khiển cấp bù trong bồn.
- Đường kính, chiều dài đường ống, số lượng co nối và tình trạng bộ lọc.
- Khả năng cuốn khí hoặc xuất hiện túi khí trong đường cấp.
3. Tối ưu van chiết và đầu chiết
Van và đầu chiết quyết định trực tiếp cách sản phẩm đi vào chai lọ. Tiết diện quá nhỏ có thể hạn chế lưu lượng, thiết kế không phù hợp dễ gây bắn tóe, tạo bọt, kéo sợi hoặc nhỏ giọt sau khi kết thúc.
Các nhà máy cần đánh giá đồng thời tiết diện dòng chảy, hành trình van, thời gian đáp ứng và hình dạng đầu chiết. Sản phẩm có hạt, đường dẫn cần phù hợp với kích thước hạt để hạn chế tắc nghẽn hoặc làm hỏng cấu trúc sản phẩm.
Ở các hệ thống hỗ trợ điều chỉnh lưu lượng liên tục, tốc độ dòng chảy có thể được thiết lập theo đặc tính từng sản phẩm. Krones AG ứng dụng nguyên lý này trên van PFR nhằm điều chỉnh quá trình chiết và xử lý cả sản phẩm có xu hướng tạo bọt.
Cơ cấu chống nhỏ giọt hoặc hút hồi cũng cần được điều chỉnh phù hợp. Hút hồi quá mức có thể kéo khí vào đầu chiết, ảnh hưởng đến lần chiết tiếp theo.
4. Thiết lập tốc độ chiết theo từng giai đoạn
Đối với thiết bị cho phép lập trình lưu lượng, chia chu kỳ thành nhiều giai đoạn có thể giúp rút ngắn thời gian chiết mà vẫn kiểm soát điểm kết thúc.
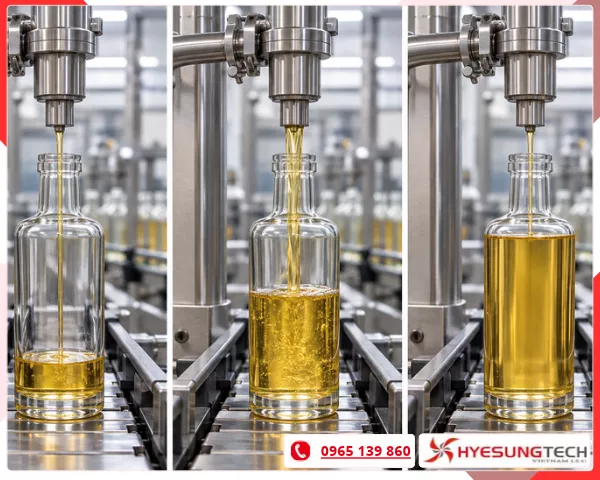
Một cấu hình thường được xem xét gồm:
- Giai đoạn đầu: Cấp sản phẩm với lưu lượng phù hợp để hạn chế bắn tóe hoặc tạo bọt.
- Giai đoạn chính: Tăng lưu lượng để đưa phần lớn lượng sản phẩm vào chai lọ.
- Giai đoạn cuối: Giảm lưu lượng khi gần đạt giá trị đặt nhằm hạn chế chiết vượt.
5. Kiểm soát nhiệt độ và độ nhớt của sản phẩm
Nhiệt độ không ổn định có thể làm thay đổi độ nhớt, khả năng chảy và điều kiện định lượng. Khi cùng một công thức nhưng nhiệt độ giữa các mẻ khác nhau, máy có thể cần thời gian chiết khác nhau để đạt cùng lượng sản phẩm.
Với nhiều loại dầu, siro hoặc nguyên liệu dạng kem, độ nhớt giảm khi nhiệt độ tăng trong một khoảng nhất định. Tuy nhiên, đặc tính này cần được xác nhận cho từng sản phẩm, đặc biệt với nguyên liệu có cấu trúc phức tạp hoặc nhạy nhiệt.
Giải pháp phù hợp là duy trì nhiệt độ trong khoảng công nghệ đã được xác nhận, đồng thời hạn chế chênh lệch giữa bồn chứa, đường ống và máy chiết. Nếu định lượng theo thể tích nhưng kiểm soát thành phẩm theo khối lượng, cần tính đến sự thay đổi khối lượng riêng theo nhiệt độ. Riêng đồ uống có gas, phải xem xét đồng thời nhiệt độ, áp suất và hàm lượng CO₂ để kiểm soát khả năng thoát khí, tạo bọt.
6. Hạn chế bọt và khí lẫn trong sản phẩm
Bọt có thể chiếm chỗ trong chai, làm chậm quá trình chiết và gây tràn khi tăng lưu lượng. Khí lẫn trong sản phẩm cũng có thể ảnh hưởng đến độ ổn định của quá trình định lượng.
Trước khi giảm tốc máy để xử lý bọt, cần kiểm tra nguyên nhân từ công đoạn chuẩn bị và cấp liệu: đầu hút bơm không kín, mức bồn quá thấp tạo xoáy hút khí, đường hồi xả mạnh hoặc khuấy trộn chưa phù hợp.
Tại máy chiết, có thể xem xét điều chỉnh lưu lượng, hướng dòng chảy hoặc sử dụng cơ cấu đầu chiết đi xuống gần đáy rồi nâng dần theo mức sản phẩm, nếu thiết bị và bao bì phù hợp.
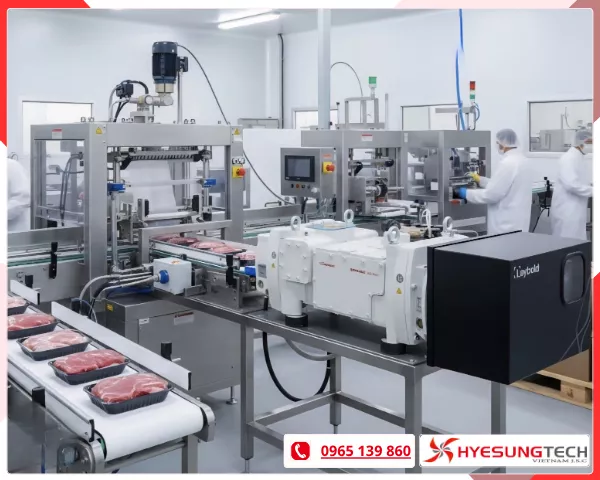
7. Tối ưu hệ thống chân không khi máy chiết có sử dụng
Trong dây chuyền có sử dụng chân không, thời gian đạt áp suất yêu cầu có thể ảnh hưởng đến chu kỳ vận hành. Nếu áp suất tại máy chiết không đạt hoặc phục hồi chậm khi nhiều điểm hút cùng hoạt động, cần đánh giá toàn bộ hệ thống.
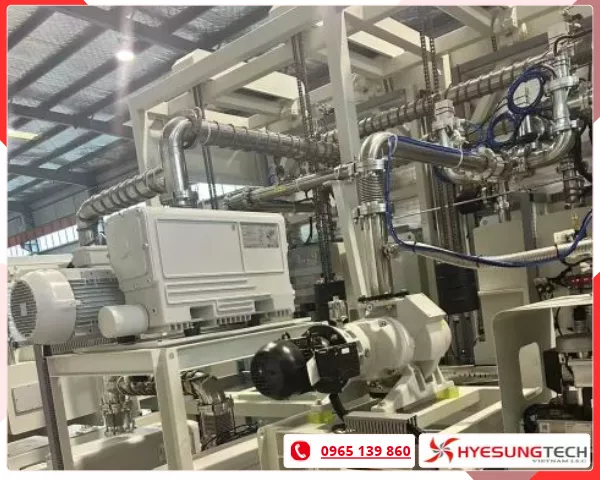
Thông số quan trọng là áp suất tuyệt đối tại điểm sử dụng và lưu lượng hút thực tế ở áp suất làm việc. Công suất động cơ hoặc áp suất cuối của bơm chưa đủ để kết luận hệ thống đáp ứng được nhu cầu.
Các hạng mục nên kiểm tra gồm:
- Áp suất tại máy chiết trong lúc vận hành có tải.
- Độ kín của đường ống, van, gioăng và vị trí tiếp xúc với chai lọ.
- Sức cản của đường ống, bộ lọc và bình tách.
- Khả năng đáp ứng khi các đầu hút làm việc đồng thời.
- Nguy cơ bọt hoặc chất lỏng bị hút vào bơm.
Trong ứng dụng đóng chai bia, hệ thống bơm chân không có thể được trang bị bộ tách bọt và bình tự xả để hạn chế chất lỏng đi vào bơm. Tăng năng lực hút chỉ giúp rút ngắn chu kỳ khi hệ thống chân không đang là yếu tố giới hạn. Mức chân không phải tuân theo yêu cầu của nhà sản xuất máy và khả năng chịu áp suất của bao bì.
8. Tăng số đầu chiết hoặc nâng cấp cấu hình máy
Khi thời gian chiết đã được tối ưu, tăng số đầu chiết có thể giúp xử lý nhiều sản phẩm đồng thời. Tùy nhu cầu, doanh nghiệp có thể xem xét máy nhiều đầu, nhiều làn hoặc cấu hình chiết quay.
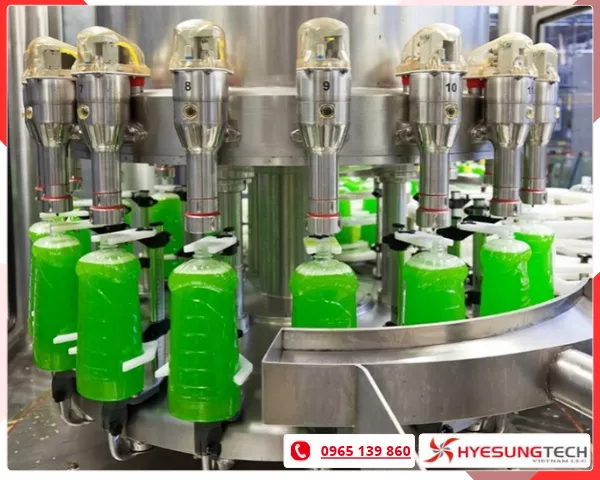
Tuy nhiên, năng suất thực tế không nhất thiết tăng tỷ lệ thuận với số đầu chiết. Bơm cấp, bồn chứa, đường ống, khí nén và hệ thống chân không phải đáp ứng được tải tăng thêm. Nếu nguồn cấp bị thiếu hụt, bổ sung đầu chiết có thể làm các đầu hoạt động chậm hoặc thiếu ổn định.
Trước khi nâng cấp, cần kiểm tra cả năng lực đóng nắp, vận chuyển và đóng gói phía sau. Phương án hiệu quả là phương án làm tăng sản lượng đạt yêu cầu của toàn dây chuyền.
9. Đồng bộ cấp chai, định vị và vận chuyển chai lọ, hộp
Thời gian đưa chai vào, định vị, hạ đầu chiết và chuyển chai ra cũng chiếm một phần đáng kể trong chu kỳ, đặc biệt ở máy chiết gián đoạn.
Các nhà máy nên quan sát thời gian chờ để xác định điểm có thể cải thiện: chai đến không đều, cảm biến nhận diện thiếu ổn định, cơ cấu chặn phản hồi chậm hoặc băng tải phía sau thường xuyên ùn tắc.
Các điều chỉnh có thể gồm tối ưu thanh dẫn hướng, bước chai, tín hiệu cảm biến và trình tự phối hợp giữa các cơ cấu. Với dây chuyền liên tục, cần điều phối tốc độ giữa các máy để hạn chế tình trạng máy chiết thiếu chai đầu vào hoặc bị chặn đầu ra.
10. Giảm thời gian dừng và chuyển đổi sản phẩm
Một máy chiết chạy nhanh nhưng dừng nhiều lần vẫn có thể cho sản lượng thấp. Vì vậy, tăng số giờ vận hành ổn định trong ca là một hướng cải thiện năng suất cần được ưu tiên.
Cần ghi nhận nguyên nhân và thời lượng dừng để xử lý đúng vấn đề: van kẹt, gioăng mòn, đầu chiết bám cặn, cảm biến sai lệch hoặc cơ cấu định vị hoạt động không ổn định. Bảo trì máy móc nên dựa trên hướng dẫn nhà sản xuất, số chu kỳ và tình trạng thực tế của thiết bị.
Dây chuyền thường xuyên đổi sản phẩm cần lưu công thức vận hành theo từng mã hàng, gồm lượng chiết, tốc độ, vị trí đầu chiết và các thông số công nghệ liên quan. Chuẩn hóa thao tác thay bộ phận định dạng chai, lọ, hộp… cũng giúp rút ngắn thời gian thiết lập.